
石墨砖板衬里施工技术要点与质量控制
石墨砖板衬里施工技术要点与质量控制
赛化云防腐蚀技术总监 51防腐蚀论坛网资深版主 防腐蚀高级工程师 张作华
在氯碱、硫酸、磷肥、钛白和湿法冶金装置中,盐酸、稀硫酸、磷酸、氢氟酸及含氯盐溶液的腐蚀强度,常超出不锈钢甚至镍基合金的承受范围。石墨砖板衬里以不透性石墨为面层,用树脂胶泥把砖板与钢壳粘成整体,形成“钢壳—隔离层—胶泥—砖板”的复合重防腐屏障。石墨砖板衬里导热好、不污染介质、耐多数非氧化性酸,至今仍是高温强酸工况性价比非常高的重防腐方案;但在使用过程中有时候会出现衬里失效的现象,防腐蚀技术人员经过大量案例分析,认为失效原因很少源于石墨本身,而是多数出在隔离层漏点、胶泥固化不良和衬砌质量的缺陷。因此有效控制石墨砖板衬里施工质量是保证其长效使用寿命和稳定运行的关键。
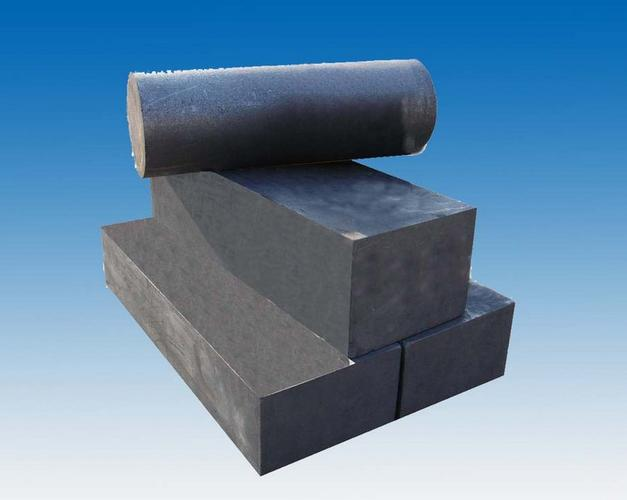
表1 衬里用石墨砖板常用规格
石墨砖板在实际应用领域厚度并非越大越好:通常用板衬取20~30mm,砖衬取40~65mm;但是当工况温度高、波动大或含固体颗粒时宜选择加厚型,而真空设备用的石墨砖板则要控制厚度,以减小自重引起的粘结剪应力。类型 常用长×宽×厚/mm 主要用途
石墨板 100×50×10、150×70×10、150×100×15、200×100×20、200×100×25 筒体、封头、小口径设备
石墨砖 230×113×65(标准砖)、230×113×40 大型塔、槽、罐的厚衬
异型砖 扇形砖、拱角砖、加厚砖(按图定制) 封头、锥体、转角、接管区
石墨板 100×50×10、150×70×10、150×100×15、200×100×20、200×100×25 筒体、封头、小口径设备
石墨砖 230×113×65(标准砖)、230×113×40 大型塔、槽、罐的厚衬
异型砖 扇形砖、拱角砖、加厚砖(按图定制) 封头、锥体、转角、接管区
石墨砖板重要性能有四个特点:抗渗性好,浸渍后吸水率不大于0.5%;导热系数约为碳钢的两倍,适合需要移热的设备;线膨胀系数约为碳钢的一半,尺寸稳定;脆性大,抗拉、抗弯远低于抗压,不能承受装配应力和急冷急热。主要参数见表2,具体牌号以供货技术条件和HG/T 20676附录A为准。
表2 浸渍石墨砖板主要性能参数(典型值)
石墨砖板应用主要集中在三类装置:酸处理与回收,如盐酸再生、废酸浓缩、酸洗槽;氯碱与盐化工,如盐水精制、氯化物储槽;湿法冶金与无机盐,如电解液槽、浸出槽、磷酸反应槽。在含氢氟酸腐蚀介质工况中,石墨是少数既耐蚀又导热的材料;但是对于含固量高、流速快的磨损性浆液,笔者不建议直接选用。具体的石墨砖板衬里施工工艺如下:项目 酚醛浸渍 呋喃浸渍 单位
体积密度 1.75~1.90 1.75~1.90 g/cm³
吸水率 ≤0.5 ≤0.5 %
抗压强度 60~90 60~85 MPa
抗弯强度 25~45 25~40 MPa
导热系数 100~130 100~130 W/(m·K)
线膨胀系数 (5.0~5.7)×10⁻⁶ (5.0~5.7)×10⁻⁶ 1/℃
长期使用温度 -30~150(短时170) -30~180 ℃
体积密度 1.75~1.90 1.75~1.90 g/cm³
吸水率 ≤0.5 ≤0.5 %
抗压强度 60~90 60~85 MPa
抗弯强度 25~45 25~40 MPa
导热系数 100~130 100~130 W/(m·K)
线膨胀系数 (5.0~5.7)×10⁻⁶ (5.0~5.7)×10⁻⁶ 1/℃
长期使用温度 -30~150(短时170) -30~180 ℃
一、衬里结构层次。典型层次自内向外为:石墨砖板—树脂胶泥—隔离层—封底料—钢壳。钢壳喷砂达Sa2.5级、粗糙度40~70μm,并在4h内涂封底料。施工三种用料必须相容,其中酚醛、呋喃胶泥收缩大、粘结力弱,须用环氧或乙烯基酯树脂封底并做过渡层,不能直接在钢板上衬砌石墨砖板。
二、隔离层施工。隔离层是整体衬里的最后一道防线。砖板与胶泥固化中难免产生微裂纹和孔隙,介质一旦穿透面层就会直达钢壳;它还缓冲石墨与钢的线膨胀差异。常用橡胶层和纤维增强塑料(FRP)作为隔离层,橡胶层抗渗、弹性好,耐温一般不超过70~80℃;FRP隔离层(环氧或乙烯基酯,2~3层,厚0.5~1.0mm)耐温更高,适应热酸工况,应用更广。衬里施工过程中需要特别注意的有四点:阴阳角做R≥10mm圆弧;隔离层搭接宽度不小于50mm且错缝布置;玻璃钢隔离层在每层固化后要打磨拉毛,橡胶板必须清除蜡质与残胶;完工后的隔离层必须逐点进行电火花检漏,发现漏点要及时补强后方可衬砖板。对于附件接管处隔离层应翻边至法兰面,并与密封面齐平或低3~5mm。
三、砖板衬砌。衬里施工环境宜15~30℃、相对湿度不大于80%,基体温度高于露点3℃以上,否则表面会出现结露、造成粘结力骤降。石墨砖板砌筑工序为:石墨砖板挑选、清洗、干燥、试排编号、涂封底料、抹胶泥、揉挤法衬砌、勾缝、固化、检验。揉挤法施工时,由低往高进行;阴角处立面砖板压住平面砖板,阳角处反之;同层错缝,纵横缝错开砖板宽度的1/2,最小不小于1/3,两层以上不得叠缝;底、盖与筒体交接处错缝,严禁十字缝。树脂胶泥衬石墨砖板,结合层厚度为3~4mm,灰缝宽度为1~2mm,过宽收缩开裂,过窄难以填实。立式设备一次衬砌高度以不变形为限,顶盖宜倒置施工。酚醛胶泥砌筑常温固化需20~25天,呋喃胶泥砌筑常温固化12天以上,环氧、乙烯基酯胶泥常温固化7~10天。一些设备需热处理时,阶梯升温至80℃、分段恒温,降温速率不超过15℃/h,加热升温时必须严禁局部加热和明火烘烤。
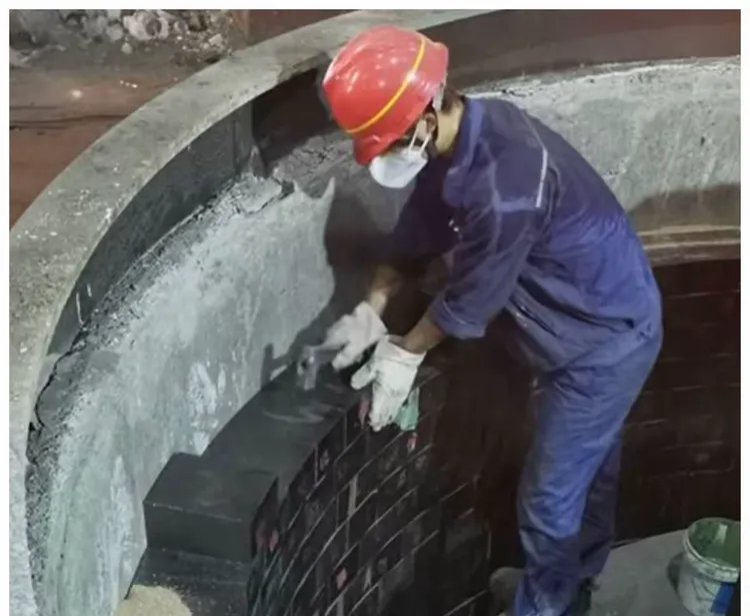
表3 石墨砖板衬里主要质量指标
项目 质量要求 检验方法
隔离层 粘结牢固,无气泡、无漏点 敲击、电火花检漏
结合层 厚度3~4mm,饱满密实 尺量、敲击、破坏性抽检
灰缝 宽度1~2mm,挤严饱满,无气孔裂纹 目测、探针、放大镜
相邻高差 不大于1mm 2m靠尺加塞尺
表面平整度 空隙不大于4mm 2m靠尺加塞尺
坡度 偏差不超过坡长的±0.2% 泼水试验
固化程度 丙酮擦拭棉花不染色、不粘挂 丙酮擦拭法
空鼓 不允许,发现即返工 小锤逐块敲击[/
size]隔离层 粘结牢固,无气泡、无漏点 敲击、电火花检漏
结合层 厚度3~4mm,饱满密实 尺量、敲击、破坏性抽检
灰缝 宽度1~2mm,挤严饱满,无气孔裂纹 目测、探针、放大镜
相邻高差 不大于1mm 2m靠尺加塞尺
表面平整度 空隙不大于4mm 2m靠尺加塞尺
坡度 偏差不超过坡长的±0.2% 泼水试验
固化程度 丙酮擦拭棉花不染色、不粘挂 丙酮擦拭法
空鼓 不允许,发现即返工 小锤逐块敲击[/
五、施工缺陷及处理。石墨砖板衬里施工缺陷主要有以下几点:基层除锈不到位或残留油污、隔离层未检漏就衬砖板、胶泥过期或固化剂随意加量、砖板不试排致缝宽失控、一次衬砌过高造成滑移、固化期湿度大通风差。缺陷处理措施见表4。
表4 常见缺陷、成因与处理措施
缺陷 主要成因 处理措施
空鼓、脱落 基层油污、封底漏涂、揉挤不实、胶泥失效 挖除至基层,重新处理表面后补衬
灰缝裂纹 胶泥配比不当、固化剂过量、升温过快、缝过宽 切除裂缝胶泥,重新勾缝并控制升温
针孔渗漏 隔离层漏点、胶泥气泡、勾缝不严 电火花定位,局部修补并加贴一层FRP
滑移、变形 一次衬砌过高、胶泥过稀、无临时支撑 分段衬砌,加设支撑至初固
通缝、十字缝 排版不当、未试排 重新排版,错缝不小于1/3砖板宽度
局部高差超标 基层不平、胶泥厚薄不均 基层找平后重衬,不得靠加厚胶泥找平
空鼓、脱落 基层油污、封底漏涂、揉挤不实、胶泥失效 挖除至基层,重新处理表面后补衬
灰缝裂纹 胶泥配比不当、固化剂过量、升温过快、缝过宽 切除裂缝胶泥,重新勾缝并控制升温
针孔渗漏 隔离层漏点、胶泥气泡、勾缝不严 电火花定位,局部修补并加贴一层FRP
滑移、变形 一次衬砌过高、胶泥过稀、无临时支撑 分段衬砌,加设支撑至初固
通缝、十字缝 排版不当、未试排 重新排版,错缝不小于1/3砖板宽度
局部高差超标 基层不平、胶泥厚薄不均 基层找平后重衬,不得靠加厚胶泥找平
石墨砖板的质量控制及执行规范标准应该参照“设计—施工—验收—材料”四层依据。设计执行HG/T 20676—1990《砖板衬里化工设备》,附录A给出各类砖板的物理机械性能与耐腐蚀性能,是选材与传热计算的依据;施工及验收执行HG/T 20229—2017《化工设备、管道防腐蚀工程施工及验收规范》第5章“砖板衬里”,对环境、原材料、胶泥配制、衬砌和质量检查均有规定;建(构)筑物类执行GB 50224—2018《建筑防腐蚀工程施工质量验收标准》;材料试验执行GB/T 13465系列《不透性石墨材料试验方法》;浸渍与粘结作业可参照《不透性石墨浸渍耐蚀作业技术规范》《不透性石墨粘结耐蚀作业技术规范》。
石墨砖板衬里是传统的最经典的重防腐施工技术方案,这种工艺方法已经发展了40多年,其施工短板越来越明显,如工期长,其中的酚醛胶泥常温固化就要二十多天,大设备还要热处理;脆性大、抗热冲击差,厚砖自重会在粘结面产生持续剪应力,开停车温度骤变易诱发开裂;质量依赖工人手法,空鼓、灰缝不饱满难以完全避免,检测仍以敲击为主,主观且覆盖率低;胶泥固化收缩和酚醛缩聚会留下微裂纹,成为渗透通道;大部分的旧衬里拆除困难,废料处置成本也比较高。因此,这些短板必须进行改进,以满足石墨砖板衬里在工业重防腐领域的快速发展和规模性应用,据技术文献和资料表明,当今改进方向主要有:材料上,PTFE、PEEK浸渍和纳米填料改性树脂提升抗渗性与韧性;结构上,薄型高导热板、预制衬里模块和工厂化真空浸渍把湿作业移到车间;施工上,自动布料、机器人衬砌与激光扫描排版替代人工揉挤;检测上,红外热成像、超声C扫描、敲击机器人结合AI识别,把空鼓变成量化指标;施工及质量检验标准上,HG/T 20229再次进行科学性修订。
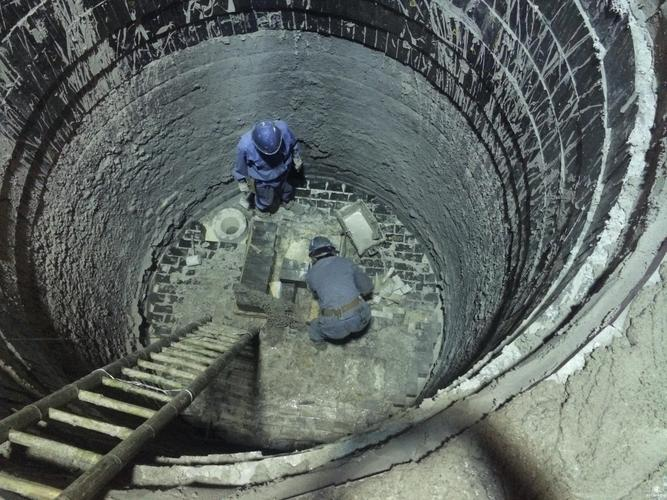
(张工防腐蚀技术文章欢迎转载图片来自网络如有侵权通知删除)
点赞0觉得这条内容有用,点个赞