
论坛 UID 30656 · 常出现在 喷镀(涂)技术、工业腐蚀与防护
会员等级
普通会员
再发 106 帖升到「中级会员」
已发 94下一档 200
等级按发帖数自动计算,50 帖起进入本档。
还没有获得勋章。
勋章是原论坛按活跃度自动发的(连续登录、抢沙发、粉丝数、实名认证), 这份记录已从旧站迁过来;新站暂时不新增勋章。
喷砂Sa3级,粗糙度110μm,表面夹砂已打砂皮去除,喷锌电流电压正常,很稳定,喷涂压力0.6Mpa,之前因为送丝管较长阻力大,两根丝出丝不是很顺,后来调整了管子长度,好了很多,但是仍有颗粒,包括那些小配件如导电嘴、送丝轮都已换新,喷完后表…
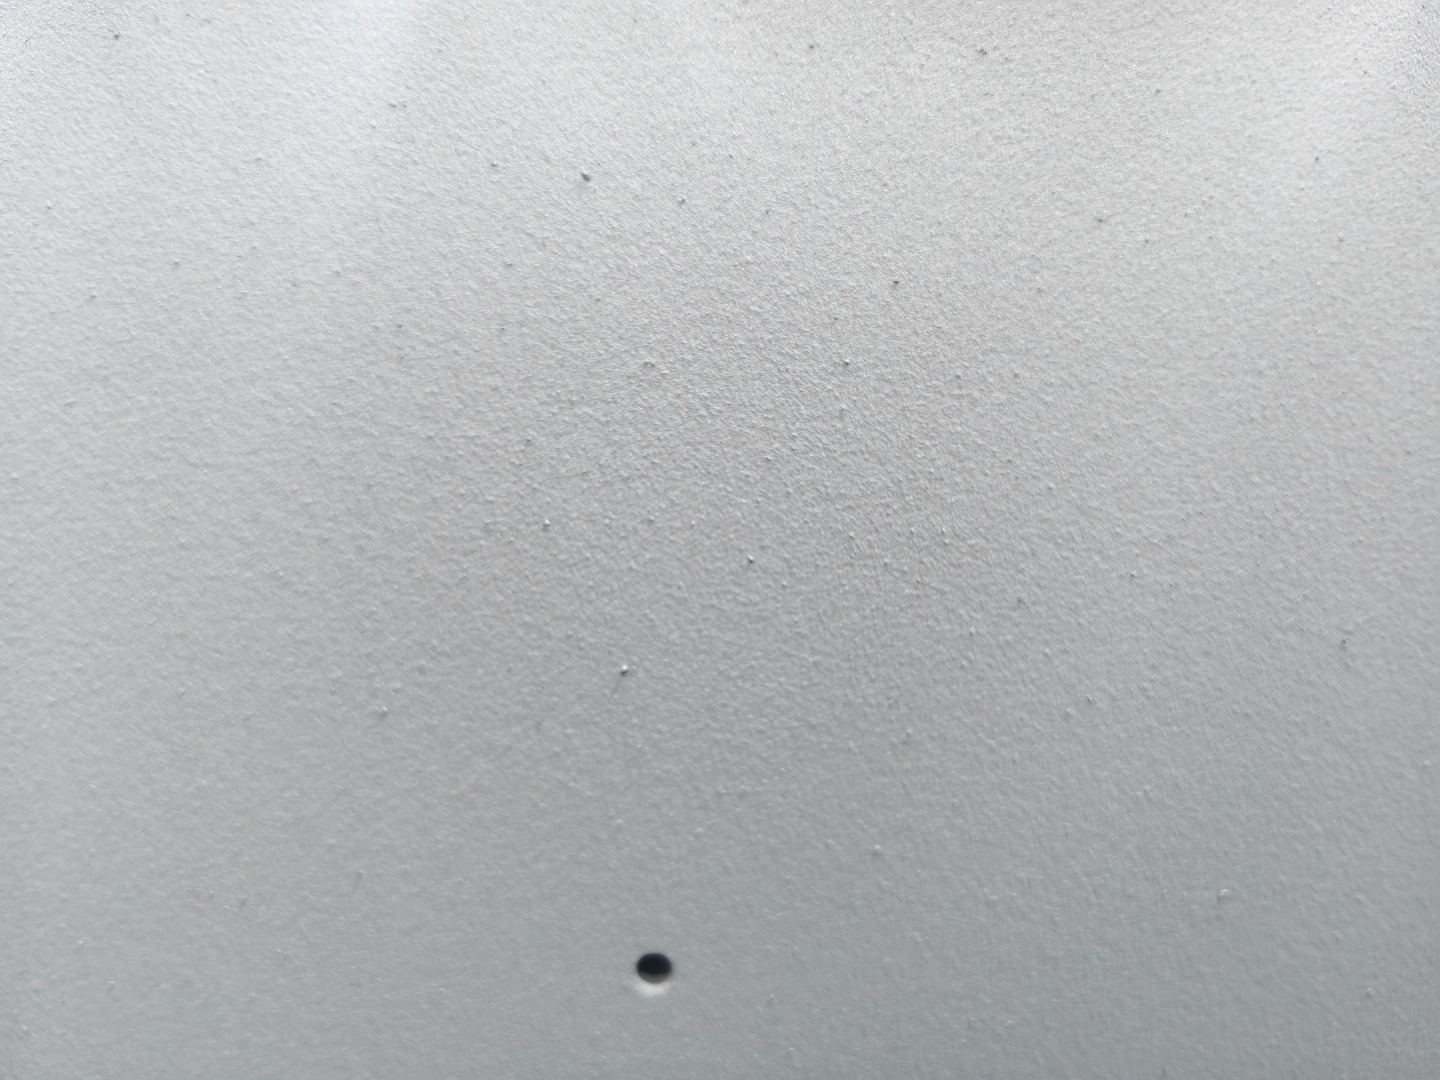
如题
正常喷锌,锌层也无质量问题,但有色差,是怎么形成的?是否是温度的问题?如何避免?
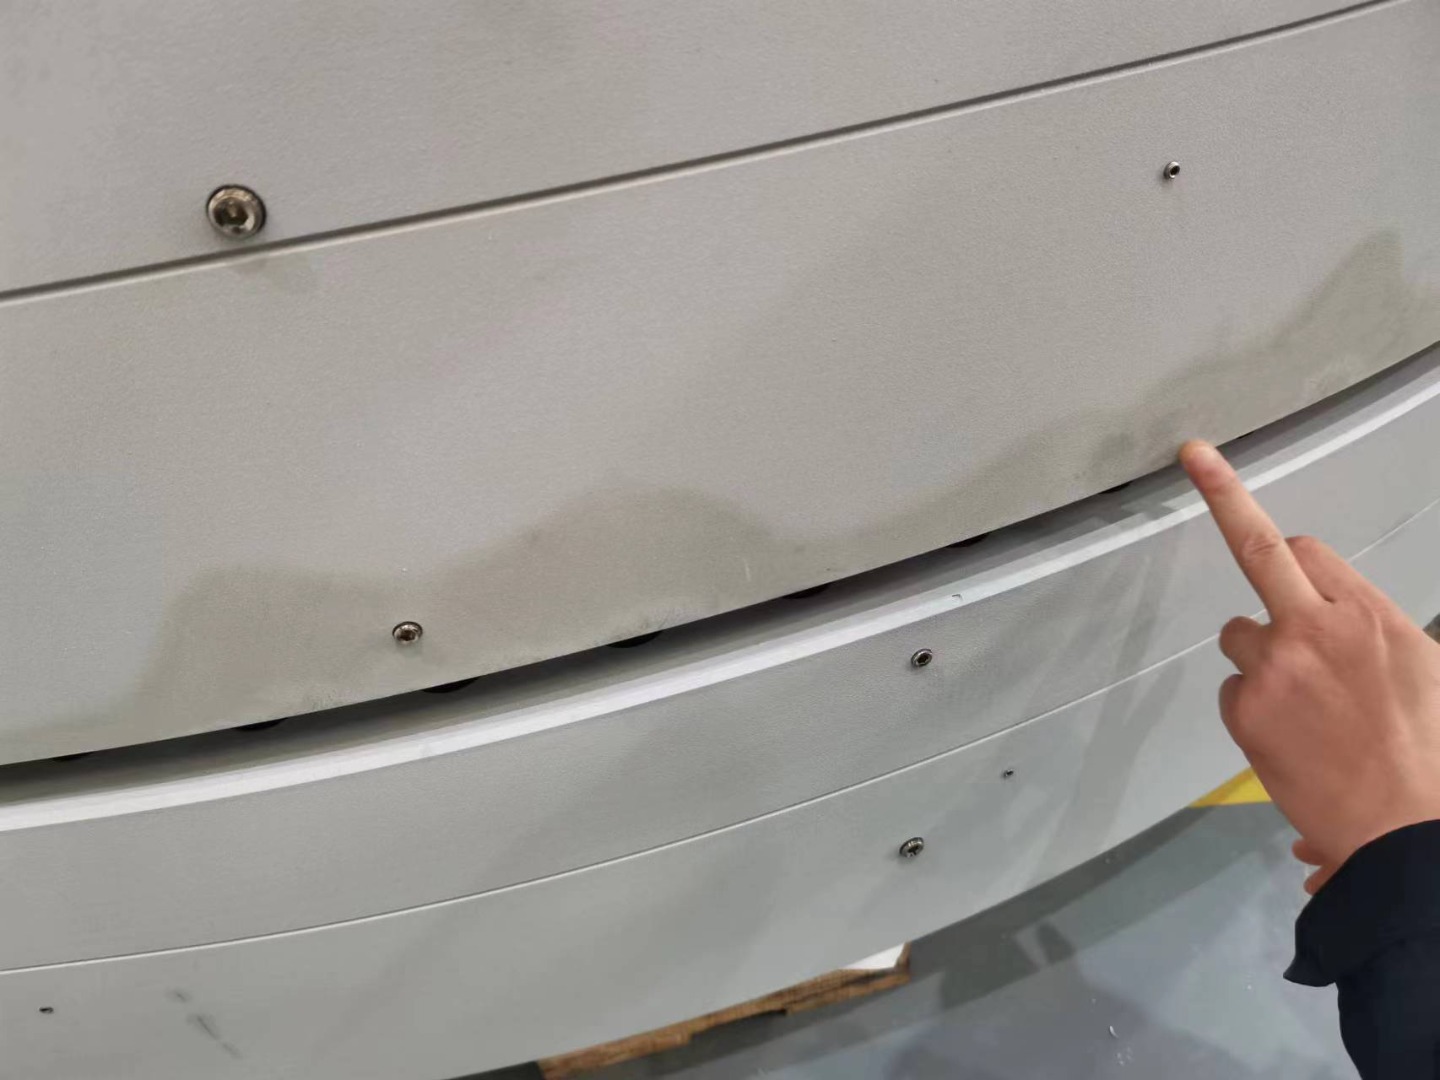
清洗过程能否将可溶性盐去除?
孔深150,怎么做才能外观好,又能满足干膜厚度?
如下图所示,海虹1736G环氧富锌,喷过的和修补的不是一个颜色,修补干燥时湿度60左右,修补油漆的基料整桶搅拌过(防止锌粉沉淀),但是补过后的颜色就是发白,稀释剂加与不加没区别,补过也是发白,什么原因造成的?可有大拿指点一下?能否避免

清洁度该怎么检?好像也没设备,就目视一下
水性,单组分,耐高温漆
如题
如题
孔径φ39,孔深300,膜厚100-200μm,底漆为海虹17360,用了辊筒涂后,膜厚达不到,也做不均匀,还流的一套糊涂,用了喷涂后膜厚超厚,但是也喷不均匀,照样流,有没有好点的办法?
喷锌层直接起包,内表钢板冲砂面完好,且无返锈
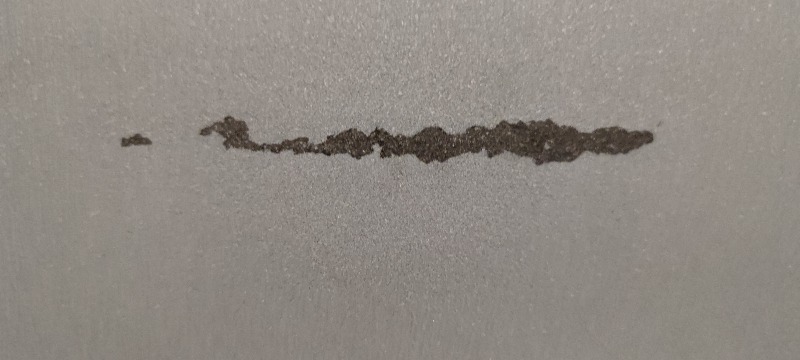
如题
如题,个人感觉还是不准,孔内毕竟不平。
一般都是辊筒掏一下,但是膜厚不好,还流挂,可有更加有效的方法?
知道面积为24平米,锌层膜厚是250微米,这24平的锌丝用量该怎么算?
能用划格法吗?
NACE的电子证书怎么下载?刚刚续的费,现在都是电子证书了,不知掉怎么下载

ISO8573—1 ISO11124 ISO11125这些标准哪位仁兄可以提供下,不胜感激。
考frsio有中文的吗?或者翻译之类的,英文不好
统计口径:上面的「帖子 / 阅读 / 回复」是最近 20 条,不是全站累计;等级与勋章是账号在全站的数据。

